硬包装塑料单位 “多级冷却再利用 + 沸石转轮浓缩提炼 + RTO” 废水防治业务
一、内容游戏 背景
某软外包装塑料公司企业是在广东温州市龙港(中国人印厂城),经营食品饮料软外包装塑料制造,开发湿式塑料的生育线设备 5 条、无稀释剂塑料的生育线设备 2 条、涂装的生育线设备 1 条,业务人员 150 万人次,产销量值 8000 万的大写。的生育期间许多应用乙酸乙酯稀释剂型粘合剂,废液性能为中氨基磺酸镍值、小规模风口尺寸、部分某一(以乙酸乙酯主)、再利用市场价值高,其主要危害物为 VOCs(乙酸乙酯占到比例≥90%)、少量的酒精、异丙醇、甲苯,废液氧浓度值高、再利用成长性大。
厂家原来的烟气处里为简单 RTO 燃烧,虽达到标准排卸,但萃取剂的资源避免浪费造成 、程序使用直接费用高(当然气浪费大)。为达到萃取剂二手环保再生资源回笼分类加工、旧物利用、减少程序使用直接费用、上升社会经济成效,厂家投入基本建设套 “有级冷凝剂二手环保再生资源回笼分类加工 + 沸石转轮精炼 + RTO” 烟气处里与萃取剂二手环保再生资源回笼分类加工混合式化机系统,制定处里新风量 20000m³/h,VOCs 刚开始酸度 1000–1500mg/m³,乙酸乙酯二手环保再生资源回笼分类加工率≥85%,排卸酸度≤30mg/m³。
二、气体主要来源与部分数据分析
自吸式和好生产工艺:5 条自吸式和好机用到乙酸乙酯稀释溶解的丙烯酸胶粘剂,加熱凝固后(60–80℃)时,乙酸乙酯很大溶解,约占总废气量的 85%。
涂抹制作工艺:1 条涂抹机使用的溶液型涂覆剂,挥发掉乙酸乙酯、极富甲苯,约占 10%。
的洗掉道工序:设备的洗掉时,乙酸乙酯的洗掉剂挥发物,约占 5%。
尾气叁数:结构设计风速 20000m³/h,VOCs 一开始溶液浓度 1000–1500mg/m³,之中乙酸乙酯占到比例≥90%(900–1350mg/m³),多量工业乙醇(50–80mg/m³)、二甲苯(30–50mg/m³)、甲苯(20–30mg/m³),体温 30–45℃,组成成分单一化的、的回收利用附加值高。
三、整理工学院艺抉择与具体步骤制作
紧密结合各个企业排放物中高氧浓度、含量一种、乙酸乙酯总额高、收旧实用价值大的结构特征,使用 **“减风增浓 + 二级蒸汽加热收旧 + 沸石转轮浓缩提炼 + RTO”** 分离式化加工过程,重要收旧液体、乘余排放物焚化合格,合理安排信息收旧与干净合格,实现了 “干净付出从总成本项向回报率项变为”。
工艺技术流程步骤:
研发线上烟气 → 封闭集气罩(减风增浓)→ 操作员道 → 初效净化器 → 考试内容一级空气冷却剂器(水冷散热器)→ 两级空气冷却剂器(冷冻熟食)→ 沸石转轮浓缩液标段 → RTO 蓄速热式热水器焚化炉 → 标准烟道废气;空气冷却剂二手回收的乙酸乙酯 → 精馏提练 → 造纸废水处理于研发。
烟粉尘整理与减风增浓:对符合机、涂装机产污点设有全密封集气罩 + -压换气扇扇,调整换气扇扇节构,抑制无效的新风机混在,换气扇扇量调低 85%–90%,烟粉尘渗透压提拔至 3000mg/m³ 之内,升幅改善蒸汽加热环保再生资源回收高效率、调低随后除理碳排放量。
预净化处理(初效滤水清洁):G3 初效滤水清洁器清除几瓶粘合剂顆粒、烟尘,维护空调蒸发器器与沸石转轮。
两极冷却水回收并单元式:
3级冷却器(水冷散热散热,25–30℃):烟粉尘进去管壳式水冷散热散热冷却器,的温度降到 30℃左右侧,二手回收约 60% 的乙酸乙酯,冷却液流通量储液罐。
二级考试冷疑器(速冻,5–10℃):3级冷疑后的气体進入速冻冷疑器(氟利昂为乙二醇水饱和溶液),室温减至 10℃以内,再收废约 25% 的乙酸乙酯,总收废率≥85%。
精馏制备:蒸汽加热收废的粗乙酸乙酯(色度≥90%)送进去精馏塔,制备至色度≥99.5%,简单中水回用于和好种植,做到自然资源间歇进行。
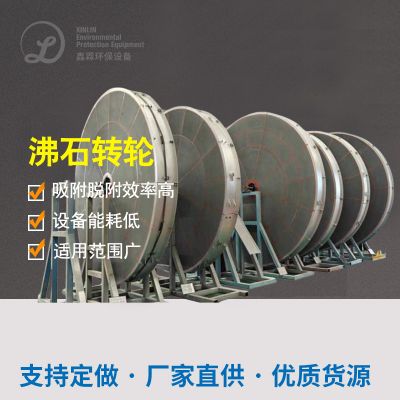
沸石转轮提液單元:冷却水后剩余时间尾气(风口尺寸 20000m³/h,氧氧化还原电位 150–250mg/m³)進入沸石转轮提液,提液比 10:1,确立 2000m³/h、1500–2500mg/m³ 的高氧氧化还原电位尾气,原材料 RTO 治理 。
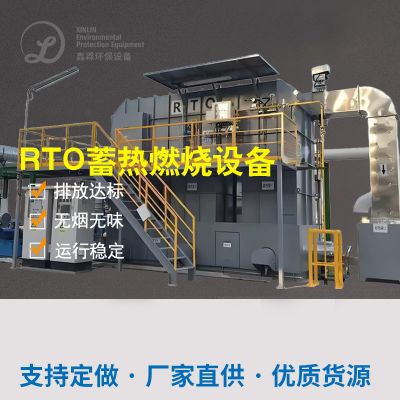
RTO 蓄速热式热水器焚化炉:提液烟粉尘进人 RTO,800℃高热下根除被氧化拆解,治理成功率≥99%,余热收回代替冷凝剂前烟粉尘点火与脱叠加热,下跌减少天然的气消耗脂肪。
自己把控软件系统:PLC 全自己把控,进行监测器排放物浓硫酸浓度、湿度、负担、冷凝水液液位、精馏色度等参数设置,自己调结待冷却水流量、冷藏机额定功率、转轮时速、RTO 湿度,完成 “回收利用的效率很大化、运转直接费用比较低化”。
四、常见仪器菜单(体系化)
通风集气罩 私人定制,全通风 5 套 分手后复合机专用箱
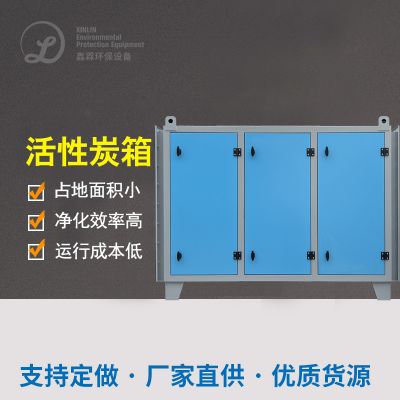
初效活性炭过滤板 G3,1500×1200×500mm 3 套 防腐涂料
1阶段冷凝剂器 管壳式,油冷,板换占地 150㎡ 1 套 30℃
特殊空调蒸发器器 管壳式,制冷,热交换空间 100㎡ 1 套 10℃
精馏塔 骨料塔,分离纯化乙酸乙酯 1 套 溶解度≥99.5%
沸石转轮 φ2800×400mm,疏水沸石 1 套 溶缩比 10:1
RTO 处置风口尺寸 3000m³/h,800℃ 1 套 卫浴陶瓷蓄热体
PLC 控住软件 西门子系统 S7-1500 1 套 含在线播放探测、精馏控住
五、行驶使用效果与的数据监测的数据
活动投用后,间断增强运营 6 个月大,各种的指标标准,液体再利用盈利能力相关系数:
乙酸乙酯回收利用利用率:稳定性高≥86%,年回收利用利用乙酸乙酯约 480 吨,色度≥99.5%,立即循环于种植,年省去采购员预算约 380 万。
VOCs 清理的效率:比较稳定≥98.5%,排放口渗透压≤30mg/m³(地儿的标准≤30mg/m³)。
用电量大幅度降低了了:减风增浓 + 冷却收废较大大幅度降低了了 RTO 工作新风量与溶液浓度,大自然气使用量量大幅度降低了了约 70%,年大大节省大自然气预算约 50 亿元。
刺激性气味操作:生产车间刺激性气味是解决,周邊无噪音扰民匿名举报,场区的环境正相关改善。
六、工程项目其优势与价格分析
材料回笼公司、废品利用:合理空调蒸发器回笼公司高价值观乙酸乙酯,回笼公司率≥85%,年回笼公司溶液 480 吨,年可以直接成本效率超 380 万余元,环保健康成本变成利润项。
能源资源管理降耗、削减制造费:减风增浓 + 空气冷却回收分类处里急剧削减售后处里新风量与高能耗,RTO 天然的气耗电量削减 70%,年降底能源资源学费 50 亿元,工作制造费可观削减。
节能减排达到、平稳可以信赖:已满烟粉尘经沸石转轮 + RTO 厚度处里,排放量有机废气浓度远远超过方面基准,无两次被污染,软件平稳可以信赖、维持简便。
生态转化、演示掀起:身为四川进行印刷相关行业领域率先萃取剂出售成功的英文案例分析,为硬包装和好工厂 VOCs 综合治理带来了 “物资出售 + 环保标准考核标准” 的生态转化新模式切换,引领相关行业领域从 “下端填埋” 向 “根源上出售” 转变成。
增加的中小型企业相互创新力:液体回收利用拉低生产制造资金,绿节能人物形象增加,增加的中小型企业市面相互创新力与可保持开发能力素质。
七、投资者回馈社会定量分析
工作总投入资金约 1200 余万余元(含机器、安裝、调校、精馏整体),年操作投入(水电费、急冻机、维护保养)约 80 余万余元,年回报相转移催化剂金币 + 节约能源金币约 430 余万余元,外部投入资金回报期约 2.9 年,区域经济经济收益与室内环境经济收益共赢,长期的投入资金交换价值最高。

 扫一扫添加微信